生产数据采集技术在智能制造中的应用现状与前景
📅 2026-09-25
🔖 厦门孔德科技有限公司,工业检测软件,设备管理系统,物联网监控,生产数据采集,智能制造,设备运维系统
在智能制造浪潮下,生产数据采集已从简单的传感器读数演变为融合边缘计算与协议解析的复杂系统。厦门孔德科技有限公司在服务电子装配与注塑行业时发现,产线设备的数据接口往往横跨Modbus、OPC UA、Profinet等七种以上协议,这直接决定了采集架构的复杂度。
一、典型采集架构与关键参数
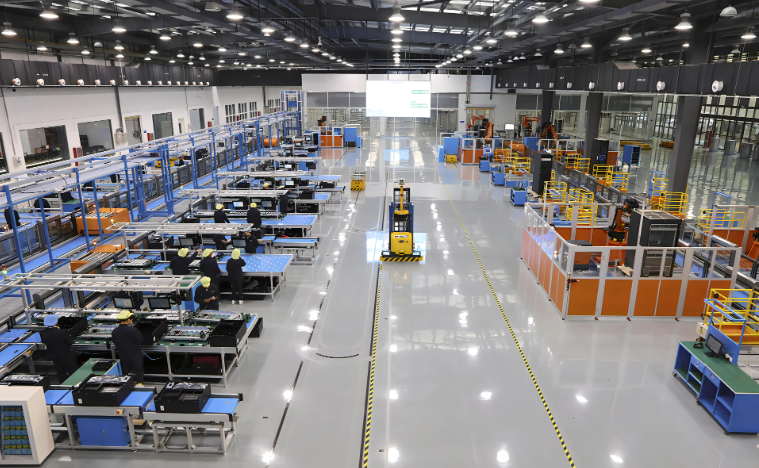
一套完整方案通常包含三层:现场层通过物联网监控网关以50ms至200ms周期轮询PLC与智能仪表;边缘层部署工业检测软件进行数据清洗与缓存,单节点可并发处理2000个测点;平台层则依托设备管理系统完成时序存储与可视化。以某SMT车间为例,部署后设备综合效率(OEE)统计延迟从15分钟压缩至8秒。
实施步骤与注意事项
- 协议适配:优先确认设备是否支持标准OPC UA,否则需加装采集终端。
- 时钟同步:所有网关需启用NTP,否则多源数据关联将产生毫秒级错位。
- 网络隔离:采集网段应与办公网物理隔离,避免广播风暴影响实时性。
需特别注意:老旧设备若仅提供RS-232串口,建议采用光电隔离器防止地环流烧毁端口。厦门孔德科技有限公司在多个设备运维系统项目中验证,未做隔离的串口故障率高达12%。
二、常见问题与应对
- 数据丢包:检查网关CPU负载,若持续高于70%需降低轮询频率或升级硬件。
- 时间戳漂移:启用PTP精密时钟协议,可将同步误差控制在±1μs内。
- 协议解析失败:用串口嗅探工具抓包,确认寄存器地址与字节序是否匹配。
这些细节直接决定生产数据采集的可靠性,也是智能制造项目落地时最易被低估的环节。
从趋势看,TSN(时间敏感网络)与5G URLLC正在将采集周期推向1ms级,而AI边缘推理则让工业检测软件能实时识别异常振动频谱。厦门孔德科技有限公司认为,未来三年采集层将不再是数据管道,而是具备自诊断与自适应能力的智能节点——这要求设备管理系统从记录工具转向决策引擎。